01

ఫోర్జింగ్
పంటి మూలం నిరంతర గ్రెయిన్ ప్రవాహాన్ని కలిగి ఉండేలా, ఖాళీ భాగాన్ని దాదాపు ఖచ్చితమైన ఆకృతికి ఫోర్జ్ చేశారు.


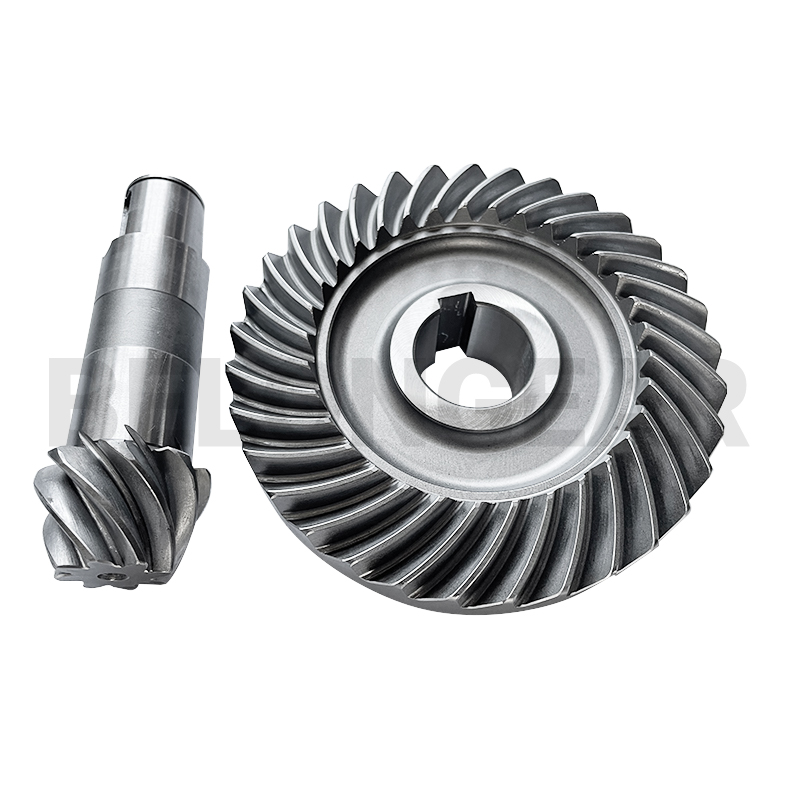
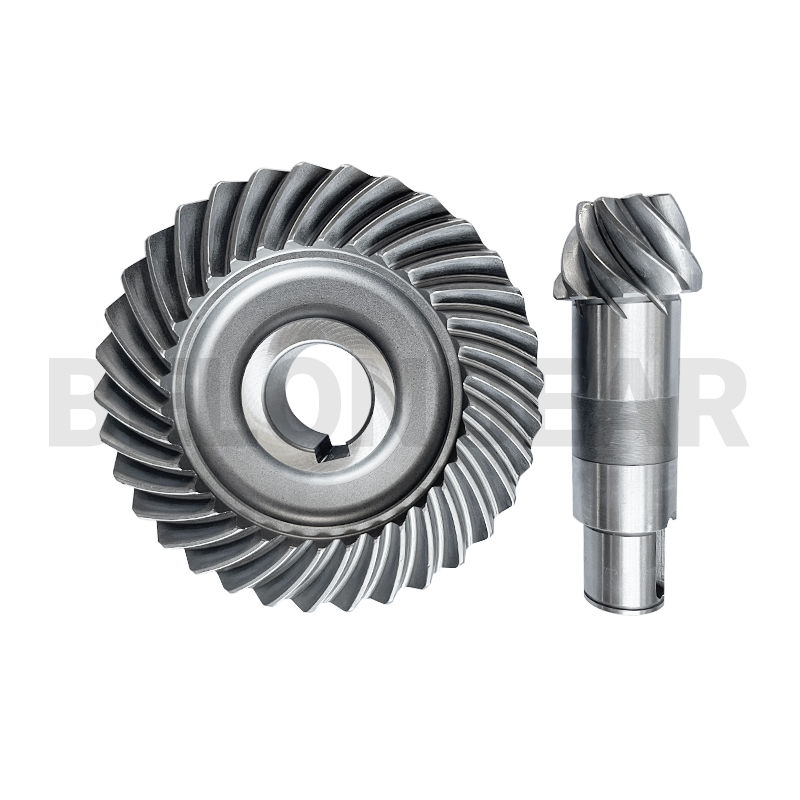

హెలికల్ బెవెల్ గేర్మోటార్, హెలికల్ రిడక్షన్ ముందు ఒక లంబకోణ బెవెల్ స్టేజ్ను అమర్చుతుంది, కాబట్టి ఈ బెవెల్ జత మొత్తం యూనిట్ యొక్క నాయిస్ ఫ్లోర్ను నిర్దేశిస్తుంది. ఆ స్టేజ్ను నిశ్శబ్దంగా ఉంచడానికి, ఈ DIN 8 సెట్లు సరిపోలిన జతలుగా లాప్ చేయబడతాయి.
ఒక స్పైరల్ బెవెల్ గేర్ను దాని కొలతల ద్వారానే కాకుండా, దాని పళ్ళను తీర్చిదిద్దిన విధానం ద్వారా కూడా నిర్వచిస్తారు. ఆ మార్గం సాధించగల కచ్చితత్వం, శబ్దం మరియు ఖర్చును నిర్ధారిస్తుంది, కాబట్టి దానిని షాప్ ఫ్లోర్కు వదిలివేయకుండా, డ్రాయింగ్ను విడుదల చేయడానికి ముందే అంగీకరిస్తారు.
| మార్గం | పంటిని ఎలా పూర్తి చేస్తారు | ఎంచుకున్నప్పుడు | పరిమితి |
|---|---|---|---|
| గ్లీసన్ ల్యాప్ చేసాడుఈ పేజీ | పళ్లను కత్తిరించి, గట్టిపరిచి, ఆపై గ్లీసన్ లాపర్పై సరిపోలిన జతలుగా లాప్ చేస్తారు. ఆ జతను అబ్రేసివ్ కాంపౌండ్తో కలిపి నడుపుతారు, దీనివల్ల కట్టర్ వదిలిపెట్టిన చోట మాత్రమే కాకుండా, పంటి మొత్తం మీద కాంటాక్ట్ ఏర్పడుతుంది. | మితమైన వేగంతో నిశ్శబ్దంగా నడవడం; అధిక శబ్దం; సాంప్రదాయ ఆటోమోటివ్ మరియు గేర్మోటార్ పద్ధతి. | లాపింగ్ అనేది కాంటాక్ట్ను సరిచేస్తుంది, కట్ టూత్ జ్యామితిని కాదు, కాబట్టి హార్డెనింగ్కు ముందే సాధించగల ఖచ్చితత్వం నిర్ధారించబడుతుంది. |
| గ్లీసన్ మైదానం | పంటి పార్శ్వాలను గట్టిపరిచిన తర్వాత గ్లీసన్ గ్రైండర్పై గ్రైండ్ చేస్తారు. గట్టిపరచడం వల్ల ఏర్పడే వక్రీకరణను గ్రైండింగ్ సరిచేస్తుంది, తద్వారా పూర్తయిన పన్ను కాంటాక్ట్ను కాపాడటానికి లాపింగ్పై ఆధారపడకుండా, కచ్చితమైన ప్రొఫైల్ టాలరెన్స్లోనే ఉంటుంది. | లాపింగ్ కంటే అధిక వేగం, మరింత కచ్చితత్వం మరియు తక్కువ శబ్దం; నిరంతరాయంగా పనిచేసే గేర్బాక్స్లకు ఇదే సరైన మార్గం. | గ్రైండింగ్ అనేది నెమ్మదైన మరియు ఖరీదైన తుది దశ, కాబట్టి ఖచ్చితత్వం అవసరమైన చోట దీనిని ఎంచుకుంటారు. |
| క్లింగెల్న్బర్గ్ హార్డ్ కట్ | పళ్ళను మెత్తగా ముతకగా కోసి, గట్టిపరిచి, ఆపై క్లింగెన్బర్గ్ యంత్రంపై గట్టిగా కోయడం ద్వారా తుది మెరుగులు దిద్దుతారు. గట్టిపడిన పంటిని కోయడం వల్ల ప్రత్యేక గ్రైండింగ్ ప్రక్రియను నివారించవచ్చు మరియు పంటి ఉపరితలంపై గ్రైండింగ్ గుర్తులు లేకుండా ఉంటుంది. | గ్రైండింగ్ కష్టంగా ఉండే చోట హార్డ్ ఫినిషింగ్, మరియు క్లింగెన్బర్గ్-సిస్టమ్ జ్యామితి కోసం. | మృదువైన ముతక కోత సరైన స్టాక్ను వదిలివేయాలి, కాబట్టి ముతక మరియు గట్టి కోతలను ఒకే ఆపరేషన్గా ప్లాన్ చేస్తారు. |
దిగువన ఉన్న విలువలు ఈ వస్తువు యొక్క డ్రాయింగ్ నుండి తీసుకోబడ్డాయి. పేజీలో మెటీరియల్ లేదా ఖచ్చితత్వ గ్రేడ్ పేర్కొనబడిన చోట, అది ఇక్కడ పునరావృతం చేయబడింది; మిగతావన్నీ కేటలాగ్ నుండి ఊహించబడకుండా, డ్రాయింగ్ సమీక్ష సమయంలో మీతో నిర్ధారించబడతాయి.
| వస్తువు | ఈ ఉత్పత్తి | అది ఎలా నిర్ధారించబడింది |
|---|---|---|
| గేర్ రకం | హెలికల్ బెవెల్ గేర్మోటార్ కోసం బెవెల్ గేర్ మరియు పినియన్ జత | డ్రాయింగ్ |
| ఖచ్చితత్వం | డిఐఎన్ 8 | ఖచ్చితత్వ నివేదిక |
| ముగింపు | ఒకే జంటగా చుట్టూ తిరిగారు | మెషింగ్ నివేదిక |
| పదార్థం | డ్రాయింగ్ కోసం మిశ్రమ ఉక్కును కేస్-హార్డెనింగ్ చేయడం | మెటీరియల్ సర్టిఫికేట్ |
| విధి | కన్వేయర్ మరియు మెటీరియల్స్-హ్యాండ్లింగ్ గేర్మోటార్లు | డ్రాయింగ్ |
| సరఫరా పరిధి | సరిపోలిన జత, అసెంబ్లీకి సిద్ధంగా ఉంది | మెషింగ్ నివేదిక |
గేర్మోటార్ జతలను పెద్ద మొత్తంలో కొనుగోలు చేస్తారు, కాబట్టి వాటి ధర ఒకేసారి చేసే రీప్లేస్మెంట్ కంటే భిన్నంగా ఉంటుంది.
వాల్యూమ్ ఒక ప్రత్యేకమైన ల్యాపింగ్ సెటప్ను సమర్థిస్తుంది, ఇది ఇతర ఏ ఇన్పుట్ కంటే కూడా యూనిట్ ధరను ఎక్కువగా మారుస్తుంది.
బోర్, షోల్డర్ మరియు మౌంటింగ్ దూరం ప్రతి యూనిట్కు పునరావృతం కావాలి, లేదా ప్రతి అసెంబ్లీకి చేతితో ఫిట్టింగ్ చేయాల్సి ఉంటుంది.
ఉత్పత్తి ప్రక్రియ అంతటా కచ్చితమైన బ్యాండ్ అంటే కేవలం సహన పరిమితికి కత్తిరించడం మాత్రమే కాదు, జతలను సరిపోల్చడం కూడా.
శబ్దం తక్కువగా ఉండాల్సిన అవసరం పెరిగే కొద్దీ, ల్యాపింగ్ మరియు తనిఖీ సమయానికి అయ్యే ఖర్చు కూడా పెరుగుతుంది.
స్పైరల్ బెవెల్ డ్రైవ్పై వచ్చే చాలా ఫిర్యాదులు దాని పళ్ల నుండి కాకుండా, అసెంబ్లీ నుండే వస్తాయి. యంత్రంపై ఒక ఫిట్టర్ నియంత్రించాల్సిన మూడు అంశాలు ఇవే.
పంటిని కత్తిరించి, గట్టిపరిచి, ఆపై దాని స్వంత పీనియన్కు వ్యతిరేకంగా లాపింగ్ చేస్తారు. ఈ లాపింగ్ ప్రక్రియే ముఖభాగం అంతటా స్పర్శను ఏర్పరుస్తుంది, అందువల్ల పూర్తయిన జత ఒకదానికొకటి మార్చుకోగలిగేలా కాకుండా సరిపోలినట్లుగా ఉంటుంది.
పంటి మూలం నిరంతర గ్రెయిన్ ప్రవాహాన్ని కలిగి ఉండేలా, ఖాళీ భాగాన్ని దాదాపు ఖచ్చితమైన ఆకృతికి ఫోర్జ్ చేశారు.

బోర్, ఫేసెస్ మరియు మౌంటింగ్ షోల్డర్ టర్న్ చేయబడతాయి; ఇవి టీత్ను కత్తిరించి, కొలిచే డేటమ్లుగా మారతాయి.

డ్రాయింగ్లోని పిచ్ కోన్ మరియు మౌంటింగ్ దూరానికి అనుగుణంగా గ్లీసన్ మెషీన్పై సర్పిలాకారపు పళ్ళు కత్తిరించబడ్డాయి.

నిర్దేశించిన కేస్ డెప్త్ మరియు కోర్ హార్డ్నెస్కు అనుగుణంగా కార్బరైజింగ్, హార్డెనింగ్ మరియు టెంపరింగ్ చేయడం.

గేర్ దాని డేటమ్లకు అనుగుణంగా సరిగ్గా తిరిగేలా, హార్డెనింగ్ తర్వాత బోర్ మరియు లొకేటింగ్ వ్యాసాలను గ్రైండ్ చేయాలి.

డ్రాయింగ్ ప్రకారం కీవేలు, థ్రెడ్లు మరియు డ్రిల్ చేయబడిన భాగాలు యంత్రం ద్వారా తయారు చేయబడతాయి.

ఈ జంటను రాపిడి కలిగించే పదార్థంతో కలిపి రుద్దడం జరుగుతుంది, ఇది వాటి మధ్య స్పర్శను ఏర్పరచి, బ్యాక్లాష్ను స్థిరపరుస్తుంది.

ప్యాకింగ్ సమయంలో లాప్డ్ పెయిర్ కలిసి ఉండేలా సెట్ ఐడెంటిఫికేషన్ మరియు హీట్ నంబర్ను గుర్తించారు.

శుభ్రపరచి, తుప్పు పట్టకుండా రక్షించి, లోపలి పెట్టె, కార్టన్ మరియు చెక్క కేస్లో ప్యాక్ చేయబడింది.
మార్గం ఏ తనిఖీలు వర్తిస్తాయో నిర్ణయిస్తుంది. ప్రతి సెట్ను గేర్ సెంటర్పై కొలుస్తారు మరియు జతను మెష్ చేస్తారు, మరియు ఫలితాలను అంతర్గతంగా ఉంచకుండా సరుకులతో పాటు జారీ చేస్తారు.

డ్రాయింగ్కు అనుగుణంగా బోర్, ఫేస్ మరియు మౌంటింగ్ దూరం.డైమెన్షన్ నివేదిక

ముడి కడ్డీ యొక్క రసాయన మరియు యాంత్రిక లక్షణాలు.మెటీరియల్ సర్టిఫికేట్

గట్టిపరచడం మరియు టెంపరింగ్ తర్వాత ఉపరితల కాఠిన్యం.ఉష్ణ చికిత్స నివేదిక

పంటి వద్ద కేసు లోతు మరియు సూక్ష్మ నిర్మాణం.ఉష్ణ చికిత్స నివేదిక

లాపింగ్ తర్వాత పక్క భాగాలలో ఏర్పడే గరుకుదనం శబ్దానికి దారితీస్తుంది.కఠినత్వ నివేదిక

గేర్ కొలత కేంద్రంపై పంటి ఖచ్చితత్వం మరియు రన్అవుట్.ఖచ్చితత్వ నివేదిక

అమర్చిన జతపై సంపర్క నమూనా మరియు బ్యాక్లాష్.మెషింగ్ నివేదిక
వేగంతో సున్నితమైన లంబకోణ ప్రసారం కోసం స్పైరల్ బెవెల్ గేర్లను ఎంచుకుంటారు. బెలోన్ ఈ పరిశ్రమలకు గేరింగ్ను సరఫరా చేస్తుంది.
 ఆహారం & పానీయాలు
 నిర్మాణం
 ఆటోమేషన్
 లోహశాస్త్రం
గేర్మోటార్ మార్కెట్ పనిచేసే ఖచ్చితత్వ పరిధి ఇదే: నిశ్శబ్దంగా నడవడానికి సరిపడా కచ్చితమైనది, లాపింగ్ ద్వారా అధిక పరిమాణంలో సాధించగలిగేది. మరింత కచ్చితమైన గ్రేడ్లకు అయ్యే ఖర్చు, వాటి వల్ల కలిగే శబ్ద ప్రయోజనం కంటే సాధారణంగా ఎక్కువగా ఉంటుంది.
ఇది సంపర్క నమూనాని అభివృద్ధి చేసి, ఆ జతపై బ్యాక్లాష్ను ఏర్పరుస్తుంది. ఇది పంటిని తిరిగి కత్తిరించదు, కాబట్టి గట్టిపడటానికి ముందు కట్ జ్యామితి సరిగ్గా ఉండాలి.
గేర్ సెట్ అవుట్పుట్ షాఫ్ట్ అమరికకు స్వతంత్రంగా ఉంటుంది; ఆ జతను డ్రాయింగ్ ప్రకారం కత్తిరిస్తారు మరియు షాఫ్ట్ ఇంటర్ఫేస్ గేర్మోటార్ తయారీదారు వద్దనే ఉంటుంది.
మౌంటింగ్ దూరాన్ని స్థిరంగా ఉంచి, ప్రతి జతకు బ్యాక్లాష్ను ప్రకటించి, ఆపై శాంప్లింగ్ చేయడానికి బదులుగా ప్రతి సెట్లో కాంటాక్ట్ను తనిఖీ చేయడం ద్వారా.
మౌంటింగ్ దూరం మరియు డ్యూటీతో పాటు డ్రాయింగ్ లేదా వాడిన జతను పంపండి. అప్పుడు యంత్రానికి వాస్తవంగా అవసరమైన దానితో మార్గం, మెటీరియల్ మరియు ఖచ్చితత్వాన్ని నిర్ధారించుకోవచ్చు.