మౌంటింగ్ దూరం కాంటాక్ట్ను సెట్ చేస్తుంది
పిచ్-కోన్ శిఖరం నుండి లొకేటింగ్ ఫేస్ వరకు ఉన్న మౌంటింగ్ దూరం పంటి స్పర్శ స్థానాన్ని నిర్ధారిస్తుంది. అది మారినప్పుడు, స్పర్శ పంటి వెంబడి కదులుతుంది, కాబట్టి దీనిని అంచనా వేయకుండా కొలుస్తారు.


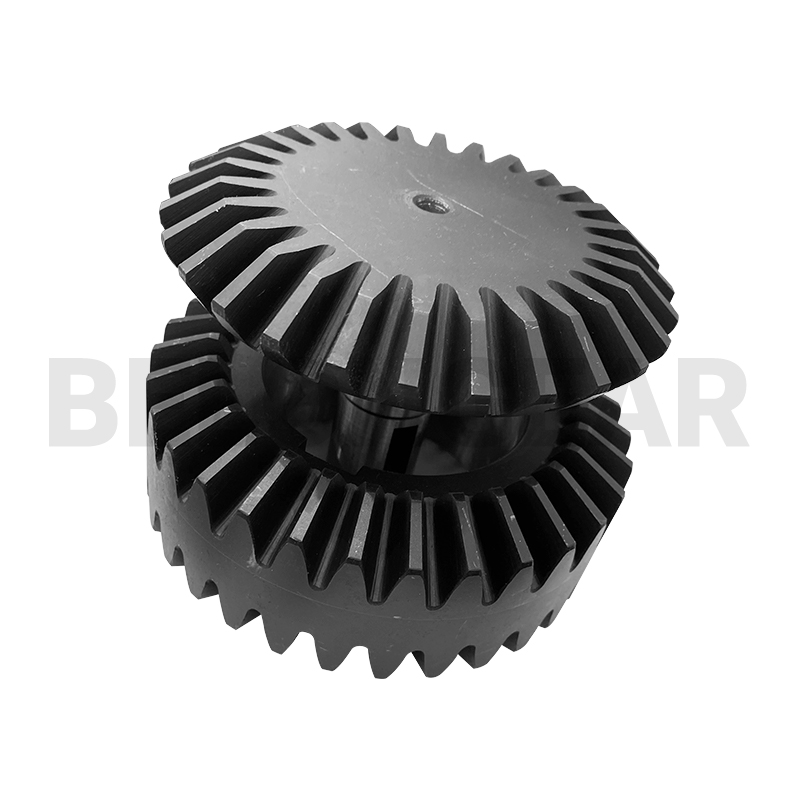

డిఫరెన్షియల్ బెవెల్ గేర్లు
డిఫరెన్షియల్ అనేది వాహనం లేదా యంత్రం రెండు అవుట్పుట్ల మధ్య డ్రైవ్ను విభజించే ప్రదేశం, మరియు బెవెల్ గేర్లు రిడక్షన్ను సెట్ చేస్తాయి. స్ట్రెయిట్ బెవెల్ గేర్లు సుమారు 1:5 వరకు రిడక్షన్ల కోసం ఒక సరళమైన, దృఢమైన లంబకోణ దశను అందిస్తాయి, ఇది చాలా డిఫరెన్షియల్ యూనిట్లకు వర్తిస్తుంది.
దిగువన ఉన్న విలువలు ఈ వస్తువు యొక్క డ్రాయింగ్ నుండి తీసుకోబడ్డాయి. పేజీలో ఒక పదార్థం లేదా గ్రేడ్ పేర్కొనబడిన చోట, అది ఇక్కడ పునరావృతం చేయబడింది; మిగతావన్నీ ఊహించుకోకుండా, డ్రాయింగ్ సమీక్ష సమయంలో మీతో నిర్ధారించబడతాయి.
| వస్తువు | ఈ ఉత్పత్తి | అది ఎలా నిర్ధారించబడింది |
|---|---|---|
| గేర్ రకం | డిఫరెన్షియల్ యూనిట్ కోసం స్ట్రెయిట్ బెవెల్ గేర్ | డ్రాయింగ్ |
| నిష్పత్తి | ఒక దశలో సుమారుగా 1:5 వరకు | డ్రాయింగ్ |
| పదార్థం | డ్రాయింగ్లో కేస్-హార్డెనింగ్ మిశ్రమ ఉక్కుకు అంగీకరించబడింది | మెటీరియల్ సర్టిఫికేట్ |
| ఉష్ణ చికిత్స | డ్రాయింగ్కు | ఉష్ణ చికిత్స నివేదిక |
| సాధారణ విధి | యంత్ర పరికరాలు, ముద్రణ పరికరాలు మరియు హార్వెస్టర్లలో వ్యత్యాసాలు | డ్రాయింగ్ |
| సరఫరా పరిధి | గేర్ మరియు పినియన్ ఒక జతగా | డ్రాయింగ్ |
గమనిక:ఈ ఉత్పత్తి పేజీ పరిమాణం లేదా మాడ్యూల్ గరిష్ట పరిమితిని ప్రచురించదు. పంటి జ్యామితి మరియు అవసరమైన ఖచ్చితత్వానికి అనుగుణంగా, ప్రతి విచారణకు ఆమోదయోగ్యమైన పరిమాణం సమీక్షించబడుతుంది, కాబట్టి దయచేసి పేజీలోని పరిమితిని ఊహించుకోకుండా డ్రాయింగ్ను పంపండి.
కేవలం ఫోటోను చూసి బెవెల్ గేర్ ధరను సరిగ్గా చెప్పలేము. ఒక ఖచ్చితమైన మార్గం, తయారీకి పట్టే సమయం మరియు ధరను నిర్ధారించడానికి ఇంజనీరింగ్ సమీక్షకు ఈ అంశాలు అవసరం.
స్ట్రెయిట్ బెవెల్ డ్రైవ్లలో నివేదించబడిన చాలా సమస్యలు వాటి పళ్ళ నుండి కాకుండా, అసెంబ్లీ నుండే వస్తాయి. ఈ నాలుగు అంశాలనే ఫిట్టర్ యంత్రంపై నియంత్రించాల్సి ఉంటుంది.
పిచ్-కోన్ శిఖరం నుండి లొకేటింగ్ ఫేస్ వరకు ఉన్న మౌంటింగ్ దూరం పంటి స్పర్శ స్థానాన్ని నిర్ధారిస్తుంది. అది మారినప్పుడు, స్పర్శ పంటి వెంబడి కదులుతుంది, కాబట్టి దీనిని అంచనా వేయకుండా కొలుస్తారు.
అమర్చేటప్పుడు గేర్ మరియు పినియన్ను సర్దుబాటు చేయగలగాలి, తద్వారా డ్రాయింగ్లోని బ్యాక్లాష్ పరిధిని సెట్ చేయవచ్చు. ఒక భాగం స్థిరంగా ఉండేలా అమర్చిన జత సాధారణంగా బ్యాక్లాష్ పరిధికి వెలుపల ఉంటుంది.
సహన పరిమితిలో ఉన్న బ్యాక్లాష్ విలువ కూడా పేలవమైన కాంటాక్ట్ను దాచిపెట్టగలదు. పళ్ళపై మార్కింగ్ కాంపౌండ్, లోడ్ వాస్తవానికి ఎక్కడ కలుస్తుందో చూపిస్తుంది: టో, హీల్, రూట్ లేదా టిప్.
కొత్త గేర్ను మార్చేటప్పుడు, దానికి సరిపోయే పీనియన్, సెంటర్ డిస్టెన్స్ మరియు మౌంటింగ్ డిస్టెన్స్ను నిర్ధారించుకోవాలి. కేవలం ఒక గేర్ను మాత్రమే కాపీ చేయడం వల్ల, ఆ గేర్ల సెట్ సరిగ్గా కలవకుండా ఉండే ప్రమాదం ఉంది.
ఒక్క గేర్ కంటే ఆ జతకే ఎక్కువ ప్రాధాన్యత ఉంటుంది:మౌంటింగ్ దూరాలు మరియు బ్యాక్లాష్ అనేవి అమర్చిన జత యొక్క లక్షణం. ఒక రీప్లేస్మెంట్ను కేవలం అరిగిపోయిన గేర్తో మాత్రమే కాకుండా, దానితో జతచేయబడే భాగం మరియు మెషిన్ లేఅవుట్తో పోల్చి సమీక్షించాలి.
ఈ డిఫరెన్షియల్ బెవెల్ గేర్లు కూడా బెలోన్ గేర్ శ్రేణిలోని మిగతా వాటిలాగే తయారవుతాయి: బ్లాంక్ తయారీ, మెషీనింగ్, పళ్లను కత్తిరించడం, హీట్ ట్రీట్మెంట్, లొకేటింగ్ ఉపరితలాల ఫైనల్ గ్రైండింగ్, మరియు తనిఖీ. గ్లీసన్ FT16000 ఫైవ్-యాక్సిస్ గేర్ మెషీనింగ్ సెంటర్తో కూడిన 200,000 చదరపు మీటర్ల ప్లాంట్లో దీని ఉత్పత్తి జరుగుతుంది, కాబట్టి పునరావృత ఆర్డర్లతో పాటు ప్రోటోటైప్ మరియు చిన్న-బ్యాచ్ సెట్లను కూడా స్వీకరిస్తారు. స్ట్రెయిట్ బెవెల్ పళ్లను హార్డెనింగ్ తర్వాత గ్రైండ్ చేయరు కాబట్టి, గేర్ ప్లానింగ్ వద్ద పళ్ల జ్యామితి స్థిరపడుతుంది మరియు హీట్ ట్రీట్మెంట్ సమయంలో కూడా అలాగే ఉంటుంది. ఆ తర్వాత, గేర్ను విడుదల చేయడానికి ముందు ఖచ్చితత్వం మరియు మెషింగ్ తనిఖీల ద్వారా దీనిని ధృవీకరిస్తారు.

పూర్తయిన స్ట్రెయిట్ బెవెల్ గేర్కు సరిపోయే ఆకారం మరియు అలవెన్స్కు అనుగుణంగా ఖాళీ భాగాన్ని ఫోర్జ్ చేస్తారు, కాబట్టి పంటి లోతును ఒక ఘన బార్ నుండి తీసుకోవలసిన అవసరం ఉండదు.

రఫ్ మరియు ఫైన్ టర్నింగ్ ప్రక్రియలు బ్లాంక్ను దాని బోర్, ఫేసెస్ మరియు మౌంటింగ్ షోల్డర్కు తీసుకువస్తాయి, మరియు తరువాత టీత్లను కత్తిరించి, కొలిచే డేటమ్ ఫేసెస్ను స్థాపిస్తాయి.

బెవెల్-నిర్దిష్ట టూలింగ్తో ప్లానింగ్ చేయడం ద్వారా స్ట్రెయిట్ బెవెల్ టీత్ ఏర్పడతాయి. ఈ దశ, ఆ జత ఆధారపడి ఉండే టూత్ ఫార్మ్, పిచ్ కోన్ మరియు మౌంటింగ్ డిస్టెన్స్ను స్థిరపరుస్తుంది.

డ్రాయింగ్లో సూచించిన గట్టిదనం మరియు కేస్ డెప్త్కు అనుగుణంగా కార్బరైజింగ్, హార్డెనింగ్ మరియు టెంపరింగ్ ప్రక్రియలను వర్తింపజేస్తారు, అదే సమయంలో పూర్తయిన బ్లాంక్పై వక్రీకరణను నియంత్రిస్తారు.

హీట్ ట్రీట్మెంట్ తర్వాత బోర్లు, ఫేస్లు మరియు లొకేటింగ్ డయామీటర్లను గ్రైండ్ చేస్తారు, తద్వారా తయారైన గేర్, దానిని అమర్చేటప్పుడు ఉపయోగించే డేటమ్లకు అనుగుణంగా కచ్చితంగా తిరుగుతుంది.

కీవేలు, థ్రెడ్లు, రంధ్రాలు మరియు ఇతర ద్వితీయ లక్షణాలు, వాటి స్థాన సహనాలను అదే డేటమ్లకు అనుగుణంగా ఉంచుతూ, డ్రాయింగ్ ప్రకారం యంత్రం ద్వారా తయారు చేయబడతాయి.

ఈ సెట్పై దాని గుర్తింపు, హీట్ నంబర్ లేదా కస్టమర్ పార్ట్ రిఫరెన్స్తో మార్క్ చేయబడి ఉంటుంది, తద్వారా ప్యాకింగ్ తర్వాత గేర్ మరియు పినియన్ను గుర్తించి, కలిపి ఉంచవచ్చు.

భాగాలను శుభ్రపరిచి, తుప్పు పట్టకుండా కాపాడి, వాటి పరిమాణం మరియు రవాణా మార్గాన్ని బట్టి లోపలి ప్యాకింగ్, కార్టన్ మరియు చెక్క పెట్టెలో ప్యాక్ చేస్తారు.

సెట్ను విడుదల చేయడానికి ముందు, బోర్, ఫేస్, మౌంటింగ్ డిస్టెన్స్ మరియు ఇంటర్ఫేస్ కొలతలను డ్రాయింగ్తో సరిపోల్చి కొలుస్తారు.

ముడి పదార్థం యొక్క రసాయన కూర్పు మరియు యాంత్రిక లక్షణాలు ధృవీకరించబడతాయి, మరియు బ్యాచ్తో పాటు మెటీరియల్ సర్టిఫికేట్ జారీ చేయబడుతుంది.

ఉష్ణ చికిత్స తర్వాత ఉపరితల కాఠిన్యం, కేస్ డెప్త్ మరియు మైక్రోస్ట్రక్చర్ను తనిఖీ చేసి, ఆ ఫలితాలను ఉష్ణ చికిత్స నివేదికలో నమోదు చేస్తారు.

డ్రాయింగ్లో పేర్కొన్న గ్రేడ్కు అనుగుణంగా, టూత్ కచ్చితత్వం, రన్అవుట్ మరియు బ్యాక్లాష్లను గేర్ కొలత పరికరాలపై కొలుస్తారు.

గేర్ మరియు పినియన్లను ఒక జంటగా వాటి పళ్ళ స్పర్శ మరియు నడిచే తీరు కోసం తనిఖీ చేస్తారు, మరియు అవి కలిసిన ఫలితాన్ని నమోదు చేస్తారు.
తనిఖీ పరికరాలు:సెట్ను ప్యాక్ చేయడానికి ముందు, డ్రాయింగ్తో సరిపోల్చి రన్అవుట్, బ్యాక్లాష్ మరియు టూత్ కాంటాక్ట్లను ధృవీకరించడానికి, క్లింగెన్బర్గ్ CMM మరియు P100/P65/P26 గేర్ కొలత కేంద్రాలు, గ్లీసన్ 1500GMM, మరియు రఫ్నెస్ మరియు ఫార్మ్ టెస్టర్లపై డైమెన్షనల్ మరియు గేర్ తనిఖీ నిర్వహించబడుతుంది.
షాప్ ఫ్లోర్ నుండి రెండు క్లిప్లు: గేర్ ప్లేనర్పై పళ్లను కత్తిరించడం, మరియు పూర్తయిన గేర్ మరియు పినియన్ జతపై మెషింగ్ పరీక్ష.
మితమైన వేగంతో దృఢమైన లంబకోణ డ్రైవ్ల కోసం స్ట్రెయిట్ బెవెల్ గేర్లను ఎంచుకుంటారు. బెలోన్ ఈ క్రింది పరిశ్రమలకు గేరింగ్ను సరఫరా చేస్తుంది; ప్రతి అప్లికేషన్కు ఎలా సేవలు అందిస్తున్నారో చూడటానికి క్లిక్ చేయండి.
 ఆటోమోటివ్
 వ్యవసాయం
 నిర్మాణం
 రోబోటిక్స్
అంతకు మించి పినియన్ చాలా చిన్నదిగా మారుతుంది, అండర్కట్ ప్రమాదం పెరుగుతుంది మరియు కాంటాక్ట్ ప్యాటర్న్ను నియంత్రించడం కష్టమవుతుంది, కాబట్టి సాధారణంగా రెండు-దశల లేదా స్పైరల్ పరిష్కారాన్ని పరిగణిస్తారు.
అవును. మౌంటింగ్ దూరం ద్వారా జత అమర్చబడుతుంది, మరియు డ్రాయింగ్లో చూపిన చోట కాంటాక్ట్ సరిగ్గా ఉండాలి, లేకపోతే గేర్లు పంటి అంచుపై తిరుగుతూ త్వరగా అరిగిపోతాయి.
అవును. ఒకే డ్రైవ్ నుండి రెండు అవుట్పుట్లు విభజించబడే మెషిన్ టూల్స్, ప్రింటింగ్ పరికరాలు మరియు హార్వెస్టర్లలో కూడా ఇదే లంబకోణ తగ్గింపును ఉపయోగిస్తారు.
గేర్లు మరియు పినియన్ ఒక జతగా సరఫరా చేయబడతాయి. డిఫరెన్షియల్ హౌసింగ్ మరియు అంతర్గత భాగాలు యంత్ర తయారీదారు వద్దనే ఉంటాయి.
రెండు భాగాలను కత్తిరించి, మెష్ చేయడానికి వీలుగా, వాటి నిష్పత్తి, మౌంటింగ్ దూరం మరియు బ్యాక్లాష్ విండోతో కూడిన డ్రాయింగ్లను అందించండి.