


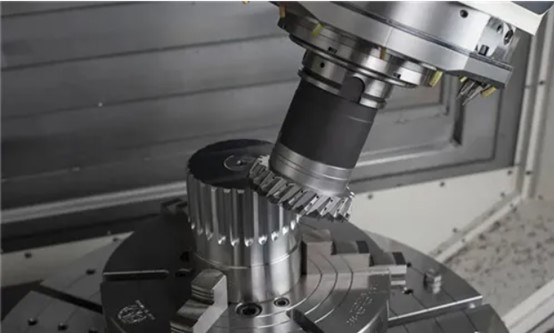
గేర్ను టర్న్ చేయడం చాలా కష్టంగా ఉన్నప్పుడు మరియు మెషీనింగ్ సామర్థ్యాన్ని మెరుగుపరచాల్సిన అవసరం ఉన్నప్పుడు, గేర్ మెషీనింగ్ ప్రక్రియ, కటింగ్ పారామితులు మరియు టూల్ అవసరాలు.
ఆటోమొబైల్ పరిశ్రమలో గేర్ అనేది ప్రధాన ప్రాథమిక ప్రసార మూలకం. సాధారణంగా, ప్రతి ఆటోమొబైల్కు 18 నుండి 30 పళ్ళు ఉంటాయి. గేర్ నాణ్యత ఆటోమొబైల్ యొక్క శబ్దం, స్థిరత్వం మరియు సేవా జీవితాన్ని నేరుగా ప్రభావితం చేస్తుంది. గేర్ ప్రాసెసింగ్ మెషిన్ టూల్ అనేది ఒక సంక్లిష్టమైన మెషిన్ టూల్ వ్యవస్థ మరియు ఆటోమోటివ్ పరిశ్రమలో ఒక కీలకమైన పరికరం. యునైటెడ్ స్టేట్స్, జర్మనీ మరియు జపాన్ వంటి ప్రపంచంలోని ఆటోమొబైల్ తయారీ శక్తులు గేర్ ప్రాసెసింగ్ మెషిన్ టూల్ తయారీలో కూడా శక్తివంతమైనవి. గణాంకాల ప్రకారం, చైనాలోని 80% కంటే ఎక్కువ ఆటోమొబైల్ గేర్లు దేశీయ గేర్ తయారీ పరికరాల ద్వారా ప్రాసెస్ చేయబడతాయి. అదే సమయంలో, ఆటోమొబైల్ పరిశ్రమ 60% కంటే ఎక్కువ గేర్ ప్రాసెసింగ్ మెషిన్ టూల్స్ను వినియోగిస్తుంది మరియు మెషిన్ టూల్ వినియోగంలో ఆటోమొబైల్ పరిశ్రమ ఎల్లప్పుడూ ప్రధాన భాగంగా ఉంటుంది.
గేర్ ప్రాసెసింగ్ టెక్నాలజీ
1. కాస్టింగ్ మరియు బ్లాంక్ మేకింగ్
ఆటోమోటివ్ గేర్ భాగాల కోసం హాట్ డై ఫోర్జింగ్ ఇప్పటికీ విస్తృతంగా ఉపయోగించే బ్లాంక్ కాస్టింగ్ ప్రక్రియ. ఇటీవలి సంవత్సరాలలో, షాఫ్ట్ మెషీనింగ్లో క్రాస్ వెడ్జ్ రోలింగ్ టెక్నాలజీ విస్తృతంగా ప్రోత్సహించబడింది. ఈ టెక్నాలజీ ముఖ్యంగా సంక్లిష్టమైన డోర్ షాఫ్ట్ల కోసం బిల్లెట్లను తయారు చేయడానికి అనుకూలంగా ఉంటుంది. ఇది అధిక ఖచ్చితత్వాన్ని, తక్కువ తదుపరి మెషీనింగ్ అలవెన్స్ను కలిగి ఉండటమే కాకుండా, అధిక ఉత్పత్తి సామర్థ్యాన్ని కూడా కలిగి ఉంటుంది.
2. సాధారణీకరించడం
ఈ ప్రక్రియ యొక్క ముఖ్య ఉద్దేశ్యం, తదుపరి గేర్ కటింగ్ కోసం అనువైన కాఠిన్యాన్ని పొందడం మరియు అంతిమ ఉష్ణ చికిత్స కోసం సూక్ష్మ నిర్మాణాన్ని సిద్ధం చేయడం, తద్వారా ఉష్ణ చికిత్స వలన కలిగే విరూపణను సమర్థవంతంగా తగ్గించడం. సాధారణంగా ఉపయోగించే గేర్ స్టీల్ పదార్థం 20CrMnTi. సిబ్బంది, పరికరాలు మరియు పర్యావరణం యొక్క అధిక ప్రభావం కారణంగా, వర్క్పీస్ యొక్క శీతలీకరణ వేగం మరియు శీతలీకరణ ఏకరూపతను నియంత్రించడం కష్టమవుతుంది. దీని ఫలితంగా కాఠిన్యంలో పెద్ద వ్యత్యాసం మరియు అసమాన లోహ నిర్మాణ నిర్మాణం ఏర్పడతాయి. ఇవి నేరుగా మెటల్ కటింగ్ మరియు అంతిమ ఉష్ణ చికిత్సను ప్రభావితం చేస్తాయి, ఫలితంగా పెద్ద మరియు క్రమరహిత ఉష్ణ విరూపణ మరియు అనియంత్రిత భాగం నాణ్యత ఏర్పడతాయి. అందువల్ల, ఐసోథర్మల్ నార్మలైజింగ్ ప్రక్రియను అవలంబిస్తారు. సాధారణ నార్మలైజింగ్ యొక్క ప్రతికూలతలను ఐసోథర్మల్ నార్మలైజింగ్ సమర్థవంతంగా మార్చగలదని మరియు ఉత్పత్తి నాణ్యత స్థిరంగా, నమ్మదగినదిగా ఉంటుందని ఆచరణలో నిరూపించబడింది.
3. తిప్పడం
అధిక-ఖచ్చితత్వ గేర్ ప్రాసెసింగ్ యొక్క పొజిషనింగ్ అవసరాలను తీర్చడానికి, గేర్ బ్లాంక్లన్నీ CNC లేత్ల ద్వారా ప్రాసెస్ చేయబడతాయి, ఇవి టర్నింగ్ టూల్ను తిరిగి గ్రైండింగ్ చేయకుండా యాంత్రికంగా బిగించబడతాయి. రంధ్రం వ్యాసం, చివరి ముఖం మరియు బయటి వ్యాసం యొక్క ప్రాసెసింగ్ ఒకేసారి బిగించడం ద్వారా ఏకకాలంలో పూర్తవుతుంది, ఇది లోపలి రంధ్రం మరియు చివరి ముఖం యొక్క నిలువుదనం అవసరాలను నిర్ధారించడమే కాకుండా, భారీ గేర్ బ్లాంక్ల యొక్క చిన్న పరిమాణ వ్యాప్తిని కూడా నిర్ధారిస్తుంది. తద్వారా, గేర్ బ్లాంక్ యొక్క ఖచ్చితత్వం మెరుగుపడుతుంది మరియు తదుపరి గేర్ల మెషీనింగ్ నాణ్యత నిర్ధారించబడుతుంది. అదనంగా, NC లేత్ మెషీనింగ్ యొక్క అధిక సామర్థ్యం పరికరాల సంఖ్యను కూడా బాగా తగ్గిస్తుంది మరియు మంచి ఆర్థిక ప్రయోజనాన్ని కలిగి ఉంటుంది.
4. హాబింగ్ మరియు గేర్ షేపింగ్
గేర్ ప్రాసెసింగ్ కోసం సాధారణ గేర్ హాబింగ్ యంత్రాలు మరియు గేర్ షేపర్లు ఇప్పటికీ విస్తృతంగా ఉపయోగించబడుతున్నాయి. వీటిని సర్దుబాటు చేయడం మరియు నిర్వహించడం సౌకర్యవంతంగా ఉన్నప్పటికీ, ఉత్పత్తి సామర్థ్యం తక్కువగా ఉంటుంది. పెద్ద పరిమాణంలో ఉత్పత్తిని పూర్తి చేయాలంటే, ఒకే సమయంలో అనేక యంత్రాలతో ఉత్పత్తి చేయవలసి ఉంటుంది. కోటింగ్ టెక్నాలజీ అభివృద్ధి చెందడంతో, గ్రైండింగ్ తర్వాత హాబ్లు మరియు ప్లంజర్లకు తిరిగి కోటింగ్ వేయడం చాలా సౌకర్యవంతంగా మారింది. కోటింగ్ వేసిన టూల్స్ యొక్క సేవా జీవితాన్ని గణనీయంగా, సాధారణంగా 90% కంటే ఎక్కువగా మెరుగుపరచవచ్చు. దీనివల్ల టూల్ మార్పుల సంఖ్య మరియు గ్రైండింగ్ సమయం సమర్థవంతంగా తగ్గి, గణనీయమైన ప్రయోజనాలు కలుగుతాయి.
5. షేవింగ్
రేడియల్ గేర్ షేవింగ్ టెక్నాలజీ దాని అధిక సామర్థ్యం మరియు రూపొందించిన పంటి ప్రొఫైల్ మరియు పంటి దిశ యొక్క మార్పు అవసరాలను సులభంగా అమలు చేయగల సామర్థ్యం కారణంగా భారీ ఆటోమొబైల్ గేర్ ఉత్పత్తిలో విస్తృతంగా ఉపయోగించబడుతుంది. 1995లో సాంకేతిక పరివర్తన కోసం కంపెనీ ఒక ఇటాలియన్ కంపెనీ నుండి ప్రత్యేక రేడియల్ గేర్ షేవింగ్ యంత్రాన్ని కొనుగోలు చేసినప్పటి నుండి, ఈ టెక్నాలజీ వినియోగంలో పరిణతి చెందింది మరియు ప్రాసెసింగ్ నాణ్యత స్థిరంగా, నమ్మదగినదిగా ఉంది.
6. ఉష్ణ చికిత్స
ఆటోమొబైల్ గేర్లు వాటి మంచి యాంత్రిక లక్షణాలను కలిగి ఉండటానికి కార్బరైజింగ్ మరియు క్వెంచింగ్ ప్రక్రియలను చేపట్టాలి. ఉష్ణ చికిత్స తర్వాత గేర్ గ్రైండింగ్కు గురికాని ఉత్పత్తుల కోసం స్థిరమైన మరియు నమ్మకమైన ఉష్ణ చికిత్స పరికరాలు అత్యవసరం. కంపెనీ జర్మన్ లాయిడ్స్ వారి నిరంతర కార్బరైజింగ్ మరియు క్వెంచింగ్ ఉత్పత్తి శ్రేణిని ప్రవేశపెట్టింది, దీని ద్వారా సంతృప్తికరమైన ఉష్ణ చికిత్స ఫలితాలు సాధించబడ్డాయి.
7. రుబ్బడం
కొలతల కచ్చితత్వాన్ని మెరుగుపరచడానికి మరియు జ్యామితీయ సహనాన్ని తగ్గించడానికి, ఉష్ణోపచారానికి గురైన గేర్ లోపలి రంధ్రం, చివరి ముఖం, షాఫ్ట్ బయటి వ్యాసం మరియు ఇతర భాగాలను పూర్తి చేయడానికి దీనిని ప్రధానంగా ఉపయోగిస్తారు.
గేర్ ప్రాసెసింగ్లో పొజిషనింగ్ మరియు క్లాంపింగ్ కోసం పిచ్ సర్కిల్ ఫిక్స్చర్ను ఉపయోగిస్తారు, ఇది పంటి యొక్క మెషీనింగ్ ఖచ్చితత్వాన్ని మరియు ఇన్స్టాలేషన్ రిఫరెన్స్ను సమర్థవంతంగా నిర్ధారించి, సంతృప్తికరమైన ఉత్పత్తి నాణ్యతను సాధించడంలో సహాయపడుతుంది.
8. ముగింపు
అసెంబ్లీకి ముందు ట్రాన్స్మిషన్ మరియు డ్రైవ్ యాక్సిల్ యొక్క గేర్ భాగాలపై ఉన్న గడ్డలు మరియు బుర్రలను తనిఖీ చేసి శుభ్రపరచడం దీని ఉద్దేశ్యం, తద్వారా అసెంబ్లీ తర్వాత వాటి వల్ల కలిగే శబ్దం మరియు అసాధారణ శబ్దాలను తొలగించవచ్చు. సింగిల్ పెయిర్ ఎంగేజ్మెంట్ ద్వారా ధ్వనిని వినండి లేదా కాంప్రహెన్సివ్ టెస్టర్పై ఎంగేజ్మెంట్ విచలనాన్ని గమనించండి. తయారీ సంస్థ ఉత్పత్తి చేసే ట్రాన్స్మిషన్ హౌసింగ్ భాగాలలో క్లచ్ హౌసింగ్, ట్రాన్స్మిషన్ హౌసింగ్ మరియు డిఫరెన్షియల్ హౌసింగ్ ఉంటాయి. క్లచ్ హౌసింగ్ మరియు ట్రాన్స్మిషన్ హౌసింగ్ అనేవి భారాన్ని మోసే భాగాలు, ఇవి సాధారణంగా ప్రత్యేక డై కాస్టింగ్ ద్వారా డై-కాస్టింగ్ అల్యూమినియం మిశ్రమ లోహంతో తయారు చేయబడతాయి. వీటి ఆకారం క్రమరహితంగా మరియు సంక్లిష్టంగా ఉంటుంది. సాధారణ ప్రక్రియ క్రమం: జాయింట్ ఉపరితలాన్ని మిల్లింగ్ చేయడం → ప్రాసెస్ రంధ్రాలు మరియు కనెక్టింగ్ రంధ్రాలను మెషీనింగ్ చేయడం → బేరింగ్ రంధ్రాలను రఫ్ బోరింగ్ చేయడం → బేరింగ్ రంధ్రాలు మరియు లొకేటింగ్ పిన్ రంధ్రాలను ఫైన్ బోరింగ్ చేయడం → శుభ్రపరచడం → లీకేజ్ పరీక్ష మరియు గుర్తింపు.
గేర్ కటింగ్ టూల్స్ యొక్క పారామితులు మరియు అవసరాలు
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత గేర్లు తీవ్రంగా రూపాంతరం చెందుతాయి. ముఖ్యంగా పెద్ద గేర్ల విషయంలో, కార్బరైజ్ చేసి, క్వెంచ్ చేసిన బయటి వలయం మరియు లోపలి రంధ్రం యొక్క పరిమాణ రూపాంతరం సాధారణంగా చాలా ఎక్కువగా ఉంటుంది. అయితే, కార్బరైజ్ చేసి, క్వెంచ్ చేసిన గేర్ బయటి వలయాన్ని టర్నింగ్ చేయడానికి, ఇప్పటివరకు తగిన టూల్ ఏదీ లేదు. క్వెంచ్ చేసిన ఉక్కును బలమైన ఇంటర్మిటెంట్ టర్నింగ్ కోసం "వాలిన్ సూపర్హార్డ్" అభివృద్ధి చేసిన bn-h20 టూల్, కార్బరైజ్ చేసి, క్వెంచ్ చేసిన గేర్ బయటి వలయం, లోపలి రంధ్రం మరియు చివరి ముఖం యొక్క రూపాంతరాన్ని సరిచేసి, ఒక అనువైన ఇంటర్మిటెంట్ కటింగ్ టూల్ను కనుగొంది. ఇది సూపర్హార్డ్ టూల్స్తో చేసే ఇంటర్మిటెంట్ కటింగ్ రంగంలో ప్రపంచవ్యాప్త పురోగతిని సాధించింది.
గేర్ కార్బరైజింగ్ మరియు క్వెంచింగ్ వలన కలిగే విరూపణ: గేర్ కార్బరైజింగ్ మరియు క్వెంచింగ్ వలన కలిగే విరూపణ ప్రధానంగా మెషీనింగ్ సమయంలో ఏర్పడే అవశేష ఒత్తిడి, ఉష్ణ చికిత్స సమయంలో ఏర్పడే ఉష్ణ ఒత్తిడి మరియు నిర్మాణ ఒత్తిడి, మరియు వర్క్పీస్ యొక్క స్వీయ బరువు వలన కలిగే విరూపణల సంయుక్త చర్య వలన సంభవిస్తుంది. ముఖ్యంగా పెద్ద గేర్ రింగులు మరియు గేర్ల విషయంలో, వాటి అధిక మాడ్యులస్, లోతైన కార్బరైజింగ్ పొర, ఎక్కువ కార్బరైజింగ్ సమయం మరియు స్వీయ బరువు కారణంగా కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత పెద్ద గేర్ రింగులలో కూడా విరూపణ పెరుగుతుంది. పెద్ద గేర్ షాఫ్ట్ యొక్క విరూపణ నియమం: యాడెండమ్ సర్కిల్ యొక్క బయటి వ్యాసం స్పష్టమైన సంకోచ ధోరణిని చూపుతుంది, కానీ గేర్ షాఫ్ట్ యొక్క పంటి వెడల్పు దిశలో, మధ్యభాగం తగ్గి, రెండు చివర్లు కొద్దిగా విస్తరిస్తాయి. గేర్ రింగ్ యొక్క విరూపణ నియమం: కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత, పెద్ద గేర్ రింగ్ యొక్క బయటి వ్యాసం ఉబ్బుతుంది. పంటి వెడల్పు భిన్నంగా ఉన్నప్పుడు, పంటి వెడల్పు దిశ శంఖాకారంగా లేదా నడుము డ్రమ్ ఆకారంలో ఉంటుంది.
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత గేర్ టర్నింగ్: గేర్ రింగ్ యొక్క కార్బరైజింగ్ మరియు క్వెంచింగ్ వైకల్యాన్ని కొంతవరకు నియంత్రించవచ్చు మరియు తగ్గించవచ్చు, కానీ దానిని పూర్తిగా నివారించలేము. కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత వైకల్య సవరణ కొరకు, కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత టర్నింగ్ మరియు కటింగ్ టూల్స్ యొక్క సాధ్యతపై ఈ క్రిందిది ఒక సంక్షిప్త చర్చ.
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత బయటి వలయం, లోపలి రంధ్రం మరియు చివరి ముఖాన్ని టర్నింగ్ చేయడం: కార్బరైజ్ చేసి, క్వెంచ్ చేసిన రింగ్ గేర్ యొక్క బయటి వలయం మరియు లోపలి రంధ్రం యొక్క వైకల్యాన్ని సరిచేయడానికి టర్నింగ్ అనేది అత్యంత సులభమైన మార్గం. గతంలో, విదేశీ సూపర్ హార్డ్ టూల్స్తో సహా ఏ సాధనం కూడా, క్వెంచ్ చేసిన గేర్ యొక్క బయటి వలయాన్ని తీవ్రంగా విడతల వారీగా కత్తిరించే సమస్యను పరిష్కరించలేకపోయింది. వాలిన్ సూపర్ హార్డ్ను టూల్ పరిశోధన మరియు అభివృద్ధిని చేపట్టడానికి ఆహ్వానించారు, “గట్టిపడిన ఉక్కును విడతల వారీగా కత్తిరించడం ఎల్లప్పుడూ ఒక కష్టమైన సమస్య, ఇక HRC60 వంటి గట్టిపడిన ఉక్కు గురించి చెప్పనవసరం లేదు, మరియు వైకల్యానికి అనుమతి చాలా పెద్దది. గట్టిపడిన ఉక్కును అధిక వేగంతో టర్నింగ్ చేస్తున్నప్పుడు, వర్క్పీస్లో విడతల వారీ కోత ఉంటే, గట్టిపడిన ఉక్కును కత్తిరించేటప్పుడు సాధనం నిమిషానికి 100 కంటే ఎక్కువ షాక్లతో మెషీనింగ్ను పూర్తి చేస్తుంది, ఇది సాధనం యొక్క ప్రభావ నిరోధకతకు పెద్ద సవాలు.” అని చైనీస్ నైఫ్ అసోసియేషన్ నిపుణులు అంటున్నారు. ఒక సంవత్సరం పాటు పునరావృత పరీక్షల తర్వాత, వాలిన్ సూపర్ హార్డ్, తీవ్రమైన విడతలతో గట్టిపడిన ఉక్కును టర్నింగ్ చేయడానికి సూపర్ హార్డ్ కటింగ్ టూల్ బ్రాండ్ను పరిచయం చేసింది; కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత గేర్ బయటి వలయంపై టర్నింగ్ ప్రయోగం నిర్వహించబడుతుంది.
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత స్థూపాకార గేర్ను తిప్పడంపై ప్రయోగం
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత పెద్ద గేర్ (రింగ్ గేర్) తీవ్రంగా వక్రీకరించబడింది. గేర్ రింగ్ గేర్ యొక్క బయటి వలయం వక్రీకరణ 2 మిమీ వరకు ఉంది, మరియు క్వెంచింగ్ తర్వాత కాఠిన్యం hrc60-65గా ఉంది. ఆ సమయంలో, కస్టమర్కు పెద్ద వ్యాసం గల గ్రైండర్ను కనుగొనడం కష్టంగా ఉంది, మరియు మెషీనింగ్ అలవెన్స్ ఎక్కువగా ఉండటంతో పాటు, గ్రైండింగ్ సామర్థ్యం కూడా చాలా తక్కువగా ఉంది. చివరగా, కార్బరైజ్ చేసి, క్వెంచ్ చేసిన గేర్ను టర్నింగ్ చేశారు.
కటింగ్ లీనియర్ వేగం: 50–70 మీ/నిమి, కటింగ్ లోతు: 1.5–2 మిమీ, కటింగ్ దూరం: 0.15-0.2 మిమీ/ భ్రమణం (గరుకుదనం అవసరాలకు అనుగుణంగా సర్దుబాటు చేయబడింది)
క్వెంచెడ్ గేర్ ఎక్స్సర్కిల్ను టర్నింగ్ చేసేటప్పుడు, మెషీనింగ్ ఒక్కసారే పూర్తవుతుంది. అసలైన దిగుమతి చేసుకున్న సిరామిక్ టూల్ను వక్రీకరణను తొలగించడానికి చాలాసార్లు ప్రాసెస్ చేయాల్సి ఉంటుంది. అంతేకాకుండా, అంచు కూలిపోవడం తీవ్రంగా ఉంటుంది మరియు టూల్ వినియోగ ఖర్చు కూడా చాలా ఎక్కువగా ఉంటుంది.
టూల్ పరీక్ష ఫలితాలు: ఇది అసలైన దిగుమతి చేసుకున్న సిలికాన్ నైట్రైడ్ సిరామిక్ టూల్ కంటే ఎక్కువ ప్రభావ నిరోధకతను కలిగి ఉంది, మరియు కటింగ్ లోతును మూడు రెట్లు పెంచినప్పుడు దీని సేవా జీవితం సిలికాన్ నైట్రైడ్ సిరామిక్ టూల్ కంటే 6 రెట్లు ఎక్కువ! కటింగ్ సామర్థ్యం 3 రెట్లు పెరిగింది (గతంలో మూడు సార్లు కటింగ్ జరిగేది, కానీ ఇప్పుడు ఒకేసారి పూర్తవుతుంది). వర్క్పీస్ యొక్క ఉపరితల గరుకుదనం కూడా వినియోగదారుడి అవసరాలకు అనుగుణంగా ఉంది. అత్యంత విలువైన విషయం ఏమిటంటే, టూల్ యొక్క తుది వైఫల్యం ఆందోళన కలిగించే అంచు విరగడం కాదు, కానీ సాధారణ వెనుక భాగం అరుగుదల. ఈ అంతరాయ టర్నింగ్ క్వెంచెడ్ గేర్ ఎక్స్సర్కిల్ ప్రయోగం, పరిశ్రమలోని సూపర్హార్డ్ టూల్స్ను గట్టి అంతరాయ టర్నింగ్ హార్డెన్డ్ స్టీల్ కోసం ఉపయోగించలేమనే అపోహను బద్దలు కొట్టింది! ఇది కటింగ్ టూల్స్ విద్యా వర్గాలలో గొప్ప సంచలనం సృష్టించింది!
క్వెంచింగ్ తర్వాత గేర్ యొక్క హార్డ్ టర్నింగ్ లోపలి రంధ్రం యొక్క ఉపరితల ముగింపు
ఆయిల్ గ్రూవ్తో కూడిన గేర్ లోపలి రంధ్రం యొక్క అంతరాయ కోతను ఉదాహరణగా తీసుకుంటే: ట్రయల్ కటింగ్ టూల్ యొక్క సేవా జీవితం 8000 మీటర్లకు పైగా ఉంటుంది, మరియు ఫినిష్ Ra0.8 పరిధిలో ఉంటుంది; పాలిషింగ్ అంచుతో కూడిన సూపర్ హార్డ్ టూల్ను ఉపయోగిస్తే, గట్టిపడిన ఉక్కు యొక్క టర్నింగ్ ఫినిష్ సుమారుగా Ra0.4 వరకు చేరుకోగలదు. మరియు మంచి టూల్ జీవితాన్ని పొందవచ్చు.
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత గేర్ యొక్క తుది ముఖాన్ని మెషీనింగ్ చేయడం
"గ్రైండింగ్కు బదులుగా టర్నింగ్" యొక్క ఒక సాధారణ అనువర్తనంగా, వేడి చేసిన తర్వాత గేర్ చివరి భాగాన్ని హార్డ్ టర్నింగ్ చేసే ఉత్పత్తి ప్రక్రియలో క్యూబిక్ బోరాన్ నైట్రైడ్ బ్లేడ్ను విస్తృతంగా ఉపయోగిస్తున్నారు. గ్రైండింగ్తో పోలిస్తే, హార్డ్ టర్నింగ్ పని సామర్థ్యాన్ని గణనీయంగా మెరుగుపరుస్తుంది.
కార్బరైజ్డ్ మరియు క్వెంచెడ్ గేర్ల కోసం, కట్టర్లకు అవసరాలు చాలా ఎక్కువగా ఉంటాయి. మొదటిది, అంతరాయ కోతకు టూల్ యొక్క అధిక కాఠిన్యం, ప్రభావ నిరోధకత, దృఢత్వం, అరుగుదల నిరోధకత, ఉపరితల గరుకుదనం మరియు ఇతర లక్షణాలు అవసరం.
అవలోకనం:
కార్బరైజింగ్ మరియు క్వెంచింగ్ తర్వాత టర్నింగ్ కోసం, మరియు ఎండ్ ఫేస్ టర్నింగ్ కోసం, సాధారణ వెల్డెడ్ కాంపోజిట్ క్యూబిక్ బోరాన్ నైట్రైడ్ టూల్స్ ప్రాచుర్యం పొందాయి. అయితే, కార్బరైజ్ చేసి, క్వెంచ్ చేసిన పెద్ద గేర్ రింగ్ యొక్క బయటి వలయం మరియు లోపలి రంధ్రంలో ఏర్పడే పరిమాణ విరూపణను, అధిక మొత్తంలో టర్నింగ్ ద్వారా తొలగించడం ఎల్లప్పుడూ ఒక కష్టమైన సమస్య. వాలిన్ సూపర్హార్డ్ bn-h20 క్యూబిక్ బోరాన్ నైట్రైడ్ టూల్తో క్వెంచ్ చేసిన స్టీల్ను మధ్యంతరంగా టర్నింగ్ చేయడం అనేది టూల్ పరిశ్రమలో ఒక గొప్ప పురోగతి. ఇది గేర్ పరిశ్రమలో "గ్రైండింగ్కు బదులుగా టర్నింగ్" ప్రక్రియను విస్తృతంగా ప్రోత్సహించడానికి దోహదపడుతుంది, మరియు చాలా సంవత్సరాలుగా ఒక చిక్కుముడిగా ఉన్న హార్డెన్డ్ గేర్ సిలిండ్రికల్ టర్నింగ్ టూల్స్ సమస్యకు కూడా పరిష్కారాన్ని కనుగొంటుంది. గేర్ రింగ్ తయారీ చక్రాన్ని తగ్గించడానికి మరియు ఉత్పత్తి వ్యయాన్ని తగ్గించడానికి కూడా ఇది చాలా ప్రాముఖ్యతను కలిగి ఉంది; పరిశ్రమలో బలమైన మధ్యంతర టర్నింగ్ క్వెంచ్డ్ స్టీల్ కోసం bn-h20 సిరీస్ కట్టర్లు ప్రపంచ నమూనాగా ప్రసిద్ధి చెందాయి.
పోస్ట్ చేసిన సమయం: జూన్-07-2022